En este entorno, ¿qué requisitos especiales tienen los materiales de sellado de las férulas de fibra óptica (como el prensado metálico)?
En ultra alto vacío (UHV, generalmente se refiere a entornos con presiones inferiores a 10^{-7}\text{ Pa} o 10^{-9}\text{ mbar}), los materiales de sellado y el diseño estructural de las bridas de fibra óptica (también conocidas como pasamuros de fibra óptica) se enfrentan a desafíos físicos y químicos extremadamente rigurosos. Los sellos de elastómero tradicionales (como las juntas tóricas de caucho fluorado Viton) a menudo no se pueden utilizar en entornos de ultra alto vacío debido a sus limitaciones, como altas tasas de desgasificación, alta permeabilidad y baja resistencia a la cocción a alta temperatura.
Para entornos UHV, los materiales y el diseño de sellado de las bridas de fibra óptica tienen los siguientes requisitos especiales y estrictos:
1. Tasa de desgasificación extremadamente baja (Outgassing Rate) y materialización inorgánica
En sistemas UHV, incluso una cantidad mínima de sustancias volátiles puede deteriorar rápidamente el nivel de vacío.
- Piezas metálicas externas: Se deben utilizar materiales metálicos con tasas de desgasificación ultra bajas, como acero inoxidable 316L, cobre puro libre de oxígeno (OFHC), etc.
- Medio de sellado de fibra óptica: En la interfaz entre la fibra óptica y el manguito metálico (es decir, el interior del pasamuros), está estrictamente prohibido el uso de adhesivos orgánicos ordinarios como la resina epoxi. En UHV, se deben utilizar polvos de vidrio inorgánico especiales de ultra baja desgasificación, o bien sellar mediante soldadura fuerte de fibras metalizadas con soldaduras metálicas de alta pureza (como indio, aleaciones de oro y estaño, etc.).
2. Resistencia a la cocción a alta temperatura (Bakeability)
Para eliminar las moléculas de agua y los gases residuales adsorbidos en las paredes internas de la cámara de vacío y las superficies de las bridas, los sistemas UHV requieren una cocción a alta temperatura de hasta decenas de horas (la temperatura suele oscilar entre 150^\circ\text{C} y 250^\circ\text{C}, a veces incluso superior) durante el proceso de bombeo.
- Los materiales y estructuras de sellado no deben sufrir ninguna relajación mecánica, fluencia o degradación del sellado después de someterse a múltiples ciclos de cocción y enfriamiento a alta temperatura.
3. Sellado por extrusión de metal y mecanismo de deformación plástica
Para la conexión entre la superficie de la brida y la cámara, los sistemas UHV suelen utilizar bridas estándar CF (ConFlat).
- Principio de deformación por extrusión: El filo de acero (Knife-edge) de la brida CF, bajo la alta presión de los pernos, se incrusta profundamente en la arandela de cobre libre de oxígeno (OFHC) blanda.
- A través de una severa deformación plástica entre los metales (es decir, “extrusión de metal”), se rellenan las irregularidades de la superficie metálica a nivel microscópico, logrando un contacto íntimo a nivel atómico. Esta estructura de sellado completamente metálica no solo puede soportar temperaturas de cocción extremadamente altas, sino que también puede lograr tasas de fugas de helio extremadamente bajas inferiores a 1 \times 10^{-10}\ \text{mbar}\cdot\text{l/s}.
4. Estructura física para eliminar “fugas virtuales” (Virtual Leaks)
Cualquier pequeño orificio ciego dentro de la brida, pequeñas grietas no soldadas o rincones muertos de rosca se convertirán en trampas de gas en el entorno UHV (es decir, causarán “fugas virtuales”, liberando lentamente gas y provocando que el vacío no alcance el índice predeterminado).
- Los ensamblajes metálicos de las bridas de pasamuros deben adoptar un diseño de ventilación a través del orificio, o soldarse con soldadura de arco de argón de alta pureza (soldadura TIG) o soldadura por haz de electrones durante la soldadura, para garantizar que no queden cavidades selladas.
5. Coincidencia del coeficiente de expansión térmica (CTE)
El medio de dióxido de silicio de la fibra óptica de cuarzo tiene un coeficiente de expansión térmica extremadamente bajo (aproximadamente 0.5 \times 10^{-6}/\text{K}), mientras que el material metálico de acero inoxidable tiene un coeficiente de expansión térmica mayor (aproximadamente 16 \times 10^{-6}/\text{K}). Bajo el estrés severo generado por la cocción a alta temperatura y la deformación por extrusión de metal, se deben utilizar aleaciones de expansión de transición (como la aleación Kovar) o diseñar la liberación de tensiones en el proceso de soldadura para evitar la fractura de la fibra óptica en la interfaz de sellado debido a la fuerza cortante.
Soluciones relacionadas de Dacheng Yongsheng (OFSCN®)
Para las necesidades de salida de fibra óptica y transmisión de señales en entornos de ultra alto vacío (UHV) y alto vacío, Dacheng Yongsheng ofrece bridas selladas al vacío de fibra óptica profesionales OFSCN® Fiber Optic Vacuum Sealed Flange.
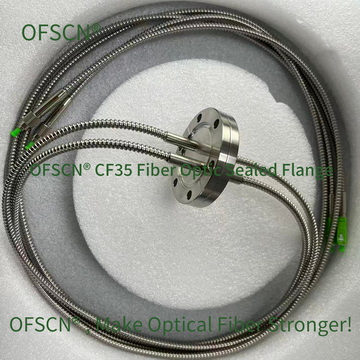
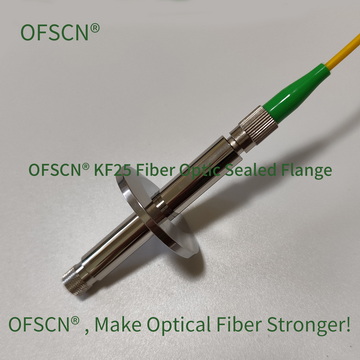
Esta serie de pasamuros tiene los siguientes indicadores técnicos clave:
- Serie de vacío: Ofrece series KF y CF. Para requisitos de ultra alto vacío, su serie CF adopta tecnología de sellado totalmente metálica, con un vacío que puede ser mejor que 1 \times 10^{-7}\text{ Pa}.
- Rango de temperatura: Los productos estándar se pueden utilizar a temperatura ambiente y admiten productos personalizados especiales que soportan cocción a alta temperatura hasta 250^\circ\text{C}, cumpliendo completamente con el proceso de desgasificación y cocción de los sistemas UHV.
- Personalización de interfaz: Se pueden proporcionar estructuras de receptáculo y clavija, y se admite el pasamuros de fibra óptica de canal único o multicanal de alta densidad, garantizando la transmisión de señales de fibra óptica de alta calidad y baja pérdida.