On dit que c’est la « mère de la fibre optique », comment cette grosse tige de verre devient-elle des centaines de kilomètres de fils fins ?
Préforme de fibre optique (communément appelée « préforme » dans l’industrie) est la matière première précurseur essentielle pour la fabrication de fibres optiques en silice. Il s’agit d’une tige de verre de silice d’une grande pureté, dotée d’un profil d’indice de réfraction précis et distribué concentriquement. Le processus d’étirage de fibre optique est essentiellement un processus d’étirage thermique concentrique et isométrique sous un contrôle de température strict.
I. Structure de base et principe physique de la préforme
La géométrie microscopique et la structure optique de la préforme de fibre optique déterminent les paramètres clés de la fibre finale :
- Concentricité structurelle :
La préforme est composée de deux parties :- Cœur (Core) : Composé de dioxyde de silicium (\text{SiO}_2) de haute pureté dopé avec du dioxyde de germanium (\text{GeO}_2) et d’autres éléments, il possède un indice de réfraction plus élevé n_1.
- Gaine (Cladding) : Composée de \text{SiO}_2 pur de haute pureté (ou \text{SiO}_2 dopé au fluor), il possède un indice de réfraction plus faible n_2 (où n_1 > n_2).
- Conservation du rapport géométrique :
Le rapport du diamètre du cœur sur celui de la gaine de la préforme est maintenu rigoureusement identique au rapport du diamètre du cœur sur celui de la gaine de la fibre étirée. Par exemple, le diamètre du cœur d’une fibre monomode standard est d’environ 9\ \mu\text{m}, et le diamètre extérieur de la gaine est de 125\ \mu\text{m} (rapport d’environ 1:13,89). La préforme doit maintenir précisément ce rapport géométrique lors de sa fabrication.
II. Comment une tige de verre épaisse est-elle étirée en milliers de kilomètres de filaments fins ?
L’étirage d’une préforme, généralement de 100 \sim 200 \text{ mm} de diamètre et de 1 \sim 3 \text{ m} de longueur, en un filament fin de quelques dizaines de micromètres, dépend du contrôle continu et de précision de la tour d’étirage (Drawing Tower).
1. Loi de conservation de la masse/volume (mise à l’échelle géométrique)
Lors du processus d’étirage, la masse et le volume du verre fondu restent constants :
V = \frac{\pi D^2}{4} \cdot L = \frac{\pi d^2}{4} \cdot l
Où :
- D est le diamètre extérieur de la préforme, L est la longueur de la préforme ;
- d est le diamètre extérieur de la gaine de verre nue de la fibre étirée (standard 125\ \mu\text{m} = 0,125\text{ mm}), l est la longueur totale de la fibre étirée.
Par conséquent, le facteur d’agrandissement de la longueur peut être obtenu :
\frac{l}{L} = \left(\frac{D}{d}\right)^2
- Exemple de calcul :
Si le diamètre extérieur de la préforme D = 200\text{ mm} et qu’elle est étirée en une fibre de d = 0,125\text{ mm} (125\ \mu\text{m}) :\left(\frac{200}{0,125}\right)^2 = 1600^2 = 2 560 000Cela signifie que chaque mètre de longueur de cette préforme de spécification donnée peut théoriquement être étiré en environ 2 560 \text{ km} de filament de fibre optique.
2. Processus de fabrication dynamique de la tour d’étirage
Le processus d’étirage est réalisé dans une tour d’étirage verticale propre de plusieurs dizaines de mètres de haut et comprend principalement les étapes physiques suivantes :
La préforme est introduite lentement
      ↓
[Four à résistance en graphite à haute température/four à induction (~2000℃)] -> Ramollissement par fusion, formation du « rétrécissement (Neck-down) »
      ↓
[Zone de traction à haute vitesse] ------> Mesure du diamètre par laser en temps réel en boucle fermée pour contrôler le diamètre extérieur (125±1 μm)
      ↓
[Filière de revêtement et four de durcissement/lampe UV] ---------> Revêtement d'une couche protectrice (acrylate de polyphényle, polyimide, etc.)
      ↓
[Détection de tension et bobine de réception] ------------> Enroulement à haute vitesse sur bobine (vitesse d'étirage jusqu'à 1000~3000 m/min)
- Ramollissement à haute température et mise en forme :
Le bas de la préforme est introduit dans le four d’étirage à environ 2000^\circ\text{C}. Le verre de silice atteint son point de ramollissement et s’affaisse naturellement sous l’effet de la gravité pour former un « rétrécissement (Neck-down) », puis est étiré par le dispositif de traction pour former un filament fin. - Mesure de diamètre en boucle fermée à haute vitesse et haute précision :
Le filament fondu est soumis à une mesure de diamètre en temps réel par un instrument de mesure laser à haute fréquence. Le système de contrôle d’étirage ajuste la vitesse d’introduction de la préforme et la vitesse de traction du bas en quelques millisecondes en fonction des résultats de mesure, afin de garantir que le diamètre extérieur du verre reste stable dans la plage de 125\ \mu\text{m} \pm 1\ \mu\text{m}. - Revêtement protecteur immédiat :
La surface du verre de silice nue est très susceptible d’adsorber de l’humidité ou de développer des microfissures après exposition à l’air, entraînant une baisse significative de sa résistance mécanique. Par conséquent, après refroidissement, le filament fin doit immédiatement entrer dans le système de revêtement pour être recouvert d’une ou deux couches de polymère (telles que l’acrylate de polyphényle utilisé pour les fibres de communication standard, atteignant un diamètre extérieur de 250\ \mu\text{m}; ou le polyimide, la couche métallique, etc., utilisés pour les fibres spéciales), puis durci et fixé par durcissement par lumière ultraviolette (UV) ou par chaleur.
III. Formes de fibres optiques associées
La préforme est la matière première de base la plus en amont de la chaîne industrielle des fibres optiques. Beijing Dacheng Yongsheng Technology Co., Ltd. (OFSCN®) étire et encapsule divers types de fibres optiques et de composants de capteurs à réseau de fibres optiques basés sur différentes préformes de fibres optiques standard et spéciales. Par exemple, la fibre optique monomode standard OFSCN® G.652D Optical Fiber fabriquée à partir de préformes standard G.652D :
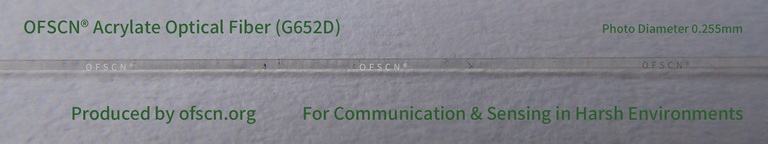
Son diamètre extérieur de verre nu est précisément contrôlé à 125\ \mu\text{m} par le processus d’étirage, et après revêtement avec une couche protectrice en acrylate de polyphényle, le diamètre extérieur total atteint 255\ \mu\text{m}.