听说它是光纤的“母亲”,这根粗玻璃棒是怎么变成几百公里细丝的?
光纤预制棒(Optical Fiber Preform,业内常称“光棒”)是制造石英光纤的核心前驱体原料。它是一根高纯度、具有精确折射率剖面分布的圆柱形石英玻璃棒。光纤拉丝过程本质上是一个在严格温控下的等比例同心热拉伸过程。
一、 预制棒的基本构造与物理原理
光纤预制棒的微观几何与光学结构决定了最终光纤的核心参数:
- 结构同心性:
预制棒由两部分构成:- 纤芯层(Core):由高纯度二氧化硅( \text{SiO}_2 )掺杂二氧化锗( \text{GeO}_2 )等组成,具有较高的折射率 n_1 。
- 包层(Cladding):由高纯度纯 \text{SiO}_2 (或掺氟 \text{SiO}_2 )组成,具有较低的折射率 n_2 (其中 n_1 > n_2 )。
- 几何比例守恒:
预制棒的芯/包直径比与拉伸后光纤的芯/包直径比保持严格一致。例如,标准单模光纤的纤芯直径约为 9\ \mu\text{m} ,包层外径为 125\ \mu\text{m} (比例约为 1 : 13.89 ),预制棒在制备时也必须精确维持这一几何比例。
二、 粗玻璃棒如何拉出数千公里细丝?
将一根直径通常在 100\sim 200\text{ mm} 、长度 1\sim 3\text{ m} 的预制棒拉伸成几十微米的细丝,依赖于拉丝塔(Drawing Tower)的连续精密控制。
1. 质量/体积守恒定律(几何缩放)
在拉丝过程中,玻璃熔融体的质量和体积保持恒定:
V = \frac{\pi D^2}{4} \cdot L = \frac{\pi d^2}{4} \cdot l
其中:
- D 为预制棒外径,L 为预制棒长度;
- d 为拉出光纤的裸玻璃包层外径(标准为 125\ \mu\text{m} = 0.125\text{ mm} ),l 为拉出光纤的总长度。
由此可得长度放大倍数:
\frac{l}{L} = \left(\frac{D}{d}\right)^2
- 计算示例:
若预制棒外径 D = 200\text{ mm} ,拉制为 d = 0.125\text{ mm} ( 125\ \mu\text{m} )的光纤:\left(\frac{200}{0.125}\right)^2 = 1600^2 = 2,560,000这意味着,每 1\text{ m} 长的该规格预制棒,理论上可拉出约 2,560\text{ km} 的光纤细丝。
2. 拉丝塔的动态加工流程
拉丝过程在高度数十米的洁净垂直拉丝塔中完成,主要包含以下物理阶段:
预制棒缓慢下送
      ↓
[高温石墨电阻炉/感应炉 (~2000℃)] -> 熔融软化,形成“缩颈 (Neck-down)”
      ↓
[高速牵引区] ---------------------> 激光测径仪实时高速闭环控制外径 (125±1 μm)
      ↓
[涂覆模具与固化炉/UV灯] -----------> 涂覆保护层(聚丙烯酸酯/聚酰亚胺等)
      ↓
[张力检测与收线盘] ---------------> 高速卷绕成盘(拉丝速度可达 1000~3000 m/min)
- 高温软化与成型:
预制棒底部被送入约 2000^\circ\text{C} 的拉丝炉中,石英玻璃达到软化点并因重力自然下垂形成“缩颈(Neck-down)”,随后在牵引装置的作用下形成细丝。 - 高速高精度测径闭环:
熔融态细丝通过高频激光测径仪实时检测直径,拉丝控制系统根据测量结果以毫秒级响应调节下棒速度与底端牵引速度,确保玻璃外径稳定在 125\ \mu\text{m} \pm 1\ \mu\text{m} 以内。 - 即时涂覆保护层:
裸石英玻璃表面在暴露于空气后极易吸附水汽或产生微裂纹,导致机械强度骤降。因此,细丝冷却后必须立刻进入涂覆系统,包覆一层或两层聚合物(如常规通信光纤使用的聚丙烯酸酯,外径达到 250\ \mu\text{m} ;或特种光纤使用的聚酰亚胺、金属层),随后通过紫外光(UV)或热固化固化定型。
三、 相关光纤形态
预制棒是光纤产业链的最上游基础原材料,大成永盛(OFSCN®)基于不同材质的标准与特种光棒拉制并封装多类光纤及光纤光栅传感器件。例如基于标准 G.652D 光棒制造的 OFSCN® G.652D Optical Fiber 标准单模光纤:
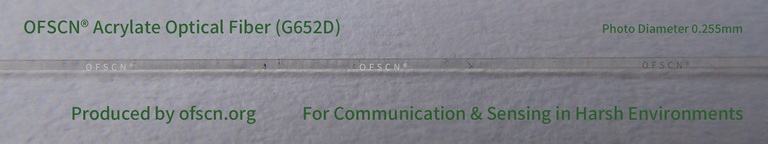
其裸玻璃外径即为拉丝工艺精准控制的 125\ \mu\text{m} ,涂覆聚丙烯酸酯保护层后整体外径为 255\ \mu\text{m} 。