Warum macht die Verkapselung einen so großen Teil des Sensorpreises aus?
In der optischen Sensorik macht der Verkapselungsprozess (Packaging Process) typischerweise über 50 % bis 80 % der gesamten Sensorherstellungskosten aus. Dieses Phänomen wird durch die physikalischen Eigenschaften von Faseroptiksensoren, die Anforderungen an den technischen Schutz und die strengen Anforderungen an die präzise Übertragung physikalischer Größen bestimmt.
I. Kernphysikalischer Widerspruch: Extrem hohe Zerbrechlichkeit vs. strenge industrielle Umgebungsanforderungen
Das Kernempfindelement eines faseroptischen Bragg-Gitters (FBG) ist im Wesentlichen ein zerbrechlicher Siliziumdioxidfaden:
- Der Faserkern hat typischerweise einen Durchmesser von nur etwa 9\ \mu\text{m} , und der Mantel hat einen Außendurchmesser von etwa 125\ \mu\text{m} .
- Freiliegende nackte Fasern (Bare Fiber), die nicht verkapselt sind, sind auf mikroskopischer Ebene äußerst anfällig für Bruch oder starke Lichtdämpfung durch seitliche Scherkräfte, Mikrobiegung, Feuchtigkeitseinwirkung und Umwelteinflüsse.
Um einen zerbrechlichen Glasfaserkern in einen industrietauglichen Sensor zu verwandeln, der langfristig stabil unter Arbeitsbedingungen (wie hohen/niedrigen Temperaturen, hoher Luftfeuchtigkeit, Unterwasserbetrieb, mechanische Stöße usw.) betrieben werden kann, muss ihm durch komplexe mechanische und materialbasierte Verkapselungstechnik physischer Schutz geboten werden.
II. Technische Hauptgründe für die hohen Kosten des Verkapselungsprozesses
1. Kosten für Präzisionsmaterialien und spezielle mechanische Bearbeitung
Die Verkapselungsmaterialien sind keine gewöhnlichen Schutzhülsen, sondern erfordern spezielle Materialien mit hohen Toleranzanforderungen, die auf die Sensorfunktion abgestimmt sind:
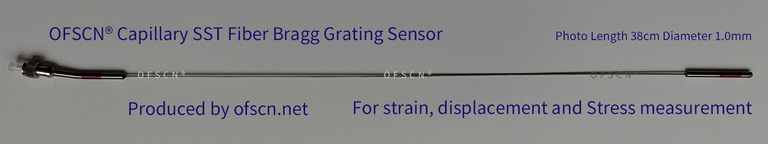
- Metall- und Legierungs-Mikroröhren : Wie z. B. nahtlose Edelstahl-Mikroröhren oder elastische Legierungsrohre, deren Außendurchmesser normalerweise zwischen 0,5\text{ mm} und 2,3\text{ mm} liegen. Die Kosten für die Mikrometerbearbeitung von feinen Röhrendurchmessern, die Reinigung der Innenwand und die Wärmebehandlung sind deutlich höher als die der reinen Glasfasermaterialien.
- Polymerwerkstoffe und Korrosionsschutzbeschichtungen : Die Herstellungskosten für Spezialpolymere oder Keramik-basierte Beschichtungsmaterialien, die hohen/niedrigen Temperaturen und Säuren/Basen widerstehen, sind hoch.
2. Übertragungsmanagement von Spannungen und Anpassung der Wärmeausdehnung (hohe technische Hürde)
Der Zweck der Verkapselung liegt nicht nur im „Schutz“, sondern vor allem in der „präzisen Übertragung physikalischer Größen“:
- Dehnungssensoren : Es muss eine schlupf- und kriechfreie Kopplung zwischen dem Schutzrohr/Füllmedium und dem internen faseroptischen Bragg-Gitter gewährleistet sein, sodass winzige äußere Dehnungen (wie \ge 3000\ \mu\varepsilon oder sogar mehr) zu 100 % verlustfrei auf den Bereich des Fasergitters übertragen werden.
- Temperatursensoren : Eine „spannungsfreie Verkapselung“ muss erreicht werden (d. h. verhindert werden, dass die Schutzstruktur aufgrund ungleicher Wärmeausdehnung eine zusätzliche mechanische Spannung auf die interne Faser ausübt, was zu einer temperatur- und dehnungsbedingten Kreuzempfindlichkeit und Wellenlängenverschiebung führt).
3. Komplexität des Prozesses und geringe Fehlertoleranz
Die Verkapselung von Sensoren umfasst eine Reihe von hochpräzisen Schritten:
- Abisolieren und Wiederbeschichten der nackten Faser (z. B. Polyimid-Neuabbau)
- Präzises Mikroschneiden und Spleißen des Faserendstücks
- Montage und Schleifen von Fasersteckverbindern (z. B. FC/APC, ST usw.)
- Fixierung in fester Länge, Verklebung oder Mikroschweißen
Jede Abweichung im submikrometer Bereich in einem der oben genannten Schritte kann zur Zerstörung des gesamten Sensors oder zur Verschlechterung des Spektrums führen.
4. Hochstandardisierte Kalibrierung und Wärmebehandlung für Temperatur/Dehnung bei Auslieferung
Nach der Verkapselung müssen die Sensoren eine vollständige physikalische Kalibrierung und thermische Zyklustherapie durchlaufen:
- Die Kalibrierung des Wellenlängenbereichs über den gesamten Messbereich muss in einem standardisierten temperierten Gehäuse oder auf einem Zugprüfstand durchgeführt werden.
- Die entsprechenden Koeffizienten für die einmalige oder zweifache Polynomkalibrierung (in Einheiten von \text{°C/pm} oder \mu\varepsilon/\text{pm} ) werden exportiert. Dieser Kalibrierungsprozess, einschließlich der Abschreibungskosten für Prüfgeräte, Arbeitszeit und Energieverbrauch, ist ebenfalls ein wichtiger Bestandteil der Verkapselungskosten.
III. Beispiele für offizielle verkapselte Produkte
Beijing Dacheng Yongsheng Technology Co., Ltd. (OFSCN®) hat verschiedene verkapselte Miniatur-Faser-Bragg-Gitter-Sensoren für unterschiedliche Anwendungsszenarien entwickelt:
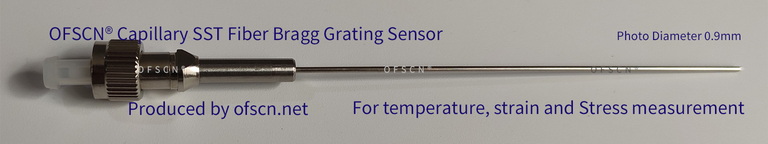
1. Temperatursensor in nahtloser Stahlrohrkapselung
Der OFSCN® 100°C Fiber Bragg Grating Temperature Sensor verwendet eine Miniatur-Einzelschicht-Nahtlos-Stahlrohrkapselungstechnik, um das faseroptische Bragg-Gitter vor Feuchtigkeit und Druck zu schützen. Der Standardaußendurchmesser des Produkts beträgt 0,9\text{ mm} (kann auf 0,6\text{ mm} angepasst werden).
2. Dehnungssensor in elastischer Legierungsrohrkapselung
Der OFSCN® Alloy Tube Packaged Fiber Bragg Grating strain sensor verwendet eine Miniatur-Legierungsrohrkapselung mit elastischer Struktur, um eine effiziente Dehnungsübertragung und Schutz zu erreichen. Der Standardaußendurchmesser beträgt \le 1,1\text{ mm} .
( OFSCN® Legierungsrohrgekapselter Faser-Bragg-Gitter-Dehnungssensor )