¿Por qué el proceso de encapsulación representa más de la mitad del precio del sensor?
En la ingeniería de sensores ópticos, el proceso de encapsulado (Packaging Process) suele representar más del 50% al 80% del costo total de fabricación del sensor. Este fenómeno está determinado conjuntamente por las características físicas de los sensores de fibra óptica, los requisitos de protección de ingeniería y las estrictas demandas de la transferencia de alta precisión de cantidades físicas.
I. La contradicción física central: extrema fragilidad y rigurosos entornos de aplicación industrial
El elemento sensible central de las redes de fibra de Bragg (FBG) es, en esencia, un delgado hilo de vidrio de sílice, muy frágil:
- El diámetro del núcleo suele ser de solo unos 9\ \mu\text{m} , con un diámetro exterior de la cubierta de aproximadamente 125\ \mu\text{m} .
- La fibra desnuda (Bare Fiber) sin protección de encapsulado es extremadamente susceptible a la fractura o a una grave atenuación óptica debido a fuerzas de cizallamiento laterales, efectos de microrrectitud, intrusión de humedad y corrosión ambiental en su superficie microscópica.
Para transformar un delicado núcleo de vidrio en un sensor de grado industrial que pueda operar de manera estable a largo plazo en condiciones de campo (como altas y bajas temperaturas, alta humedad, bajo el agua, impactos mecánicos, etc.), es imperativo proporcionarle protección física a través de complejos procesos de ingeniería mecánica y de materiales.
II. Razones técnicas principales por las que el proceso de encapsulado representa un alto costo
1. Costos de materiales de precisión y mecanizado mecánico especial
Los materiales de encapsulado no son simples tubos protectores, sino que requieren materiales especiales con requisitos de alta tolerancia, seleccionados según la función del sensor:
- Tubos de metal y aleación:
Como tubos de acero inoxidable sin costura en miniatura o tubos de aleación elástica, cuyo diámetro exterior suele controlarse entre 0.5\text{ mm} y 2.3\text{ mm} . El mecanizado de micras para diámetros de tubo diminutos, la limpieza de la pared interior y el tratamiento de recocido son significativamente más costosos que la materia prima de fibra en sí. - Materiales poliméricos y recubrimientos anticorrosión:
La fabricación de polímeros especiales o materiales de revestimiento a base de cerámica que resisten altas y bajas temperaturas, y ácidos y álcalis, es costosa.
2. Transferencia de tensión y control de coincidencia de expansión térmica (barrera tecnológica alta)
El propósito del encapsulado no es solo “proteger”, sino “transmitir con precisión las cantidades físicas”:
- Sensores de deformación:
Es esencial garantizar que el tubo protector/medio de relleno y la red de fibra de Bragg interna formen un acoplamiento de matriz sin deslizamiento ni fluencia, permitiendo que la microdeformación externa (como \ge 3000\ \mu\varepsilon o incluso mayor) se transfiera 100\% sin pérdidas a la zona de la red de fibra. - Sensores de temperatura:
Es necesario lograr un “encapsulado sin tensiones” (evitar que la estructura protectora cause tensiones mecánicas adicionales en la fibra interna debido a la desadaptación de la expansión térmica, lo que provocaría sensibilidad cruzada de temperatura y deformación y deriva de la longitud de onda).
3. Complejidad del proceso y baja tasa de tolerancia
El encapsulado de sensores implica una serie de procesos de alta precisión:
- Pelado y recubrimiento de la fibra desnuda (como el recubrimiento de poliimida)
- Corte y empalme de precisión de la fibra óptica
- Ensamblaje y pulido de conectores de fibra óptica (como FC/APC, ST, etc.)
- Sujeción a escala micrométrica, sellado o soldadura en miniatura
Cualquier desviación a nivel de submicras en cualquiera de los pasos anteriores puede provocar la destrucción de todo el sensor o la degradación del espectro.
4. Calibración de fábrica y tratamiento térmico de alta calidad de temperatura/deformación
Los sensores encapsulados deben someterse a una calibración física completa y a un tratamiento térmico por ciclos:
- Se requiere una calibración de longitud de onda en todo el rango en hornos de control de temperatura estándar o en máquinas de ensayo de tracción.
- Se obtienen los coeficientes de calibración polinomial de primer o segundo orden correspondientes (en unidades de \text{°C/pm} o \mu\varepsilon/\text{pm} ).
El consumo de depreciación de equipos de prueba, mano de obra y energía durante este proceso de calibración es también una parte importante del costo de encapsulado.
III. Ejemplos de productos de encapsulado oficiales
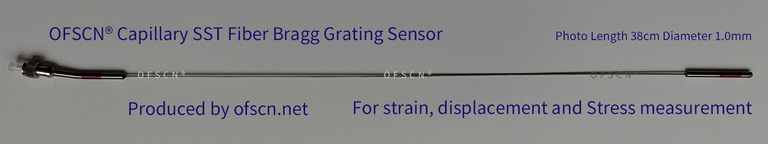
Beijing Dacheng Yongsheng Technology Co., Ltd. (OFSCN®) ha desarrollado sensores de red de fibra de Bragg encapsulados en miniatura con diversas estructuras para diferentes escenarios de aplicación:
1. Sensor de temperatura encapsulado en tubo de acero sin costura
El OFSCN® 100°C Fiber Bragg Grating Temperature Sensor utiliza tecnología de encapsulado en tubos de acero sin costura de una sola capa en miniatura para proteger la red de fibra de Bragg de la humedad y la presión. El diámetro exterior estándar del producto es 0.9\text{ mm} (personalizable a 0.6\text{ mm} ).
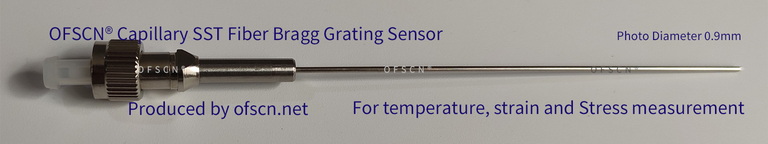
2. Sensor de deformación encapsulado en tubo de aleación elástica
El OFSCN® Alloy Tube Packaged Fiber Bragg Grating strain sensor utiliza un encapsulado estructural de tubo de aleación elástica en miniatura, logrando una transferencia y protección eficientes de la deformación. El diámetro exterior por defecto del producto es \le 1.1\text{ mm} .