Ekleme makinesinde görünen 0.01dB ne anlama geliyor? Ekleme noktası, fiberin kendisinden daha mı kırılgandır?
Fiber optik ve ek yerleştirme mühendisliğinde bu oldukça klasik ve kritik bir fiziksel ve mekanik sorundur. Aşağıda, optik ölçüm prensipleri ve malzeme kırılma mekaniği açısından doğru ve titiz bir cevap sunulmaktadır.
Bir: Birleştirme makinesinde gösterilen “ 0.01\ \text{dB} ” ne anlama geliyor?
Birleştirme makinesinin ekranında gösterilen 0.01\ \text{dB} (veya başka bir değer) **gerçekte ölçülen bir birleştirme kaybı değil, geometrik görüntü işlemeye dayalı bir “tahmin değeri” (Tahmini Kayıp)**dir.
1. Tahmin Mekanizması ve Fiziksel Sınırlamalar
- Yanal Görüntülemeye Dayalı Geometrik Hizalama : Modern birleştirme makineleri (çekirdek hizalamalı veya kılıf hizalamalı birleştirme makineleri gibi) öncelikle yerleşik yüksek çözünürlümlü kameralar aracılığıyla, birleştirme tamamlandıktan sonra iki fiberin çekirdek ekseni sapma açısı (Açısal Sapma), radyal hizalama hatası (Yanal Sapma), uç yüzey deformasyon durumu ve görünür baloncukların varlığı gibi geometrik deformasyon parametrelerini hesaplamak için gelişmiş görüntü işleme algoritmaları kullanır. Daha sonra, bu geometrik deformasyon parametreleri, önceden ayarlanmış bir elektromanyetik dalga iletim matematik modeline girilerek teorik bir ekleme kaybı (Insertion Loss) tahmini yapılır.
- Gizli Hataları Algılama Yeteneği Yoktur : Bu dolaylı tahmin yöntemi, fiber içindeki kırılma indisi üzerindeki küçük bozulmaları (örneğin, termal stres dağılımı nedeniyle oluşan) veya görünmez mikro baloncukları, ya da iki fiberin çekirdeklerinin kendi kırılma indisi profillerinin ( n\text{-profile} ) uyumsuzluğundan kaynaklanan saçılma ve emilim kayıplarını algılayamaz.
2. Gerçek Kaybın Belirlenme Yöntemleri
Gerçek iletişim ve sensör mühendisliğinde, fiber birleştirme noktasının gerçek kaybı genellikle birleştirme makinesinin tahmini değerinden daha büyük olacaktır. Birleştirme kaybının hassas bir şekilde ölçülmesi için aşağıdaki fiziksel yöntemler kullanılmalıdır:
- Optik Zaman Alan Reflektometresi (OTDR, Tek Yönlü Geri Saçılma Yöntemi) : Birleştirme noktasındaki Rayleigh saçılma ani değişimini analiz ederek, bu, kabul görmüş en doğru tek nokta kayıp ölçüm yöntemidir.
- Işık Kaynağı + Optik Güç Ölçer (Çift Yönlü Doğrudan Ölçüm) : Bu birleştirme noktasından geçen optik güçteki zayıflamayı ölçerek ekleme kaybını doğrudan elde eder.
İki: Birleştirme noktası, fiberin kendisinden daha mı kırılgandır?
Evet, birleştirme noktası (çıplak fiber birleştirme bölgesi), mekanik performans (özellikle çekme mukavemeti ve yorulma ömrü) açısından orijinal işlenmemiş fiberden belirgin şekilde daha kırılgandır.
Bunun nedenleri, fiber üretim süreci, yüzeyin fizikokimyasal durumu ve termal geçmişin birleşiminden kaynaklanmaktadır ve temel nedenleri şunlardır:
1. Kaplamanın Soyulması ve Mikro Çatlakların Oluşumu (Griffith Teorisi)
- Fiberin yüksek mekanik mukavemeti, fiber çekme işlemi sırasında anında uygulanan koruyucu kaplamaya (örneğin, poliakrilat, poliamid vb.) bağlıdır. Bu kaplama, harici su buharını ve fiziksel çarpışmaları etkili bir şekilde izole ederek silika ( \text{SiO}_2 ) kılıf yüzeyinde stres çatlaklarının oluşmasını engeller.
- Birleştirmeden önce, kaplamanın mekanik bir soyucu veya kimyasal yöntemlerle çıkarılması zorunludur. Mekanik soyma, çıplak cam yüzeyde gözle görülmeyen mikron/nanometre ölçekli mikro çatlaklar (Micro-cracks) oluşturmaya çok yatkındır. Kırılma mekaniğindeki Griffith mikro çatlak teorisine göre, bu mikro çatlaklar çekme stresi altında ciddi stres yoğunlaşmalarına neden olur, bu da malzemenin orijinal fiberin çekme sınırından çok daha düşük bir yük altında kırılmasına yol açar.
2. Şiddetli Termal Geçmiş ve Stresli Bölgeler (Isı Etkilenen Bölge, HAZ)
- Birleştirme sırasında, deşarj arkının ürettiği anlık yüksek sıcaklık (genellikle 1500\ ^{\circ}\text{C} 'nin üzerinde) silikayı eritiyor ve yeniden entegre ediyor.
- Birleştirme noktası ile ısıtılmamış fiber arasındaki geçiş bölgesinde (ısı etkilenen bölge), malzeme şiddetli sıcaklık gradyanları ve çok hızlı soğutma süreçleri yaşar. Bu, kalıntı termal streslere ve silika mikroyapısında artan izotropik kusurlara neden olur, bu da birleştirmenin çekme mukavemetini önemli ölçüde azaltır.
3. Çevresel Nemden Kaynaklanan Yavaş Stres Korozyonu
- Birleştirme tamamlandıktan sonra, hemen nem geçirmez bir şekilde fiziksel olarak paketlenmezse, havadaki su molekülleri ( \text{H}_2\text{O} ) silika yüzeyindeki doymamış siloksan bağları ile hidroliz reaksiyonuna girer (silanol grubu \text{Si-OH} üreterek). Bu, mevcut mikro çatlakların çok küçük dış kuvvetler altında bile sürekli olarak içeriye doğru genişlemesine neden olur. Bu kimyasal-mekanik kenetlenme etkisine yavaş stres korozyonu (Stress Corrosion) denir ve bu, birleştirme noktasının uzun vadeli yorulma ömrünü büyük ölçüde azaltır.
Üç: Mühendislik Çözümleri ve Özel Fiber Uygulamaları
Birleştirme noktasının kırılganlığı ve kayıp kararsızlığı gibi fiziksel sınırlamaların üstesinden gelmek için optik ve elektronik mühendisliğinde genellikle aşağıdaki yöntemler kullanılır:
- Isıyla Daralan Makaron Koruması (Splice Protection Sleeve) : Birleştirme noktasının dışına, paslanmaz çelik takviyeli özel bir ısıyla daralan makaron sarılır. Dış mekanik yapı, çıplak fibere doğrudan bükülme veya çekme kuvvetlerinin uygulanmasını önlemek için destek ve fiziksel izolasyon sağlar.
- Yeniden Kaplama (Recoating) : Fiber dış çapının son derece küçük olmasının istendiği durumlarda (örneğin, fiber jiroskoplar, yüksek mukavemetli fiber Bragg ızgaraları), yüksek hassasiyetli bir yeniden kaplama makinesi kullanılarak birleştirme noktasına poliamid veya UV kürlü yapıştırıcı gibi bir polimer malzeme yeniden kaplanır, bu da mekanik mukavemetini kısmen geri kazandırır.
- Özel Yüksek Mukavemetli Fiberler ve Fiber Bragg Izgaraları :
Beijing Dacheng Yongsheng Technology Co., Ltd. ( OFSCN® ) yüksek sıcaklık ve yüksek hasar riski gibi aşırı koşullarda konuşlandırma için, “kaplamanın soyulması” ve "birleştirme"den kaynaklanan mekanik zayıflama sorununu gidermek için aşağıdaki özel işleme ve malzeme çözümleri kullanılır:
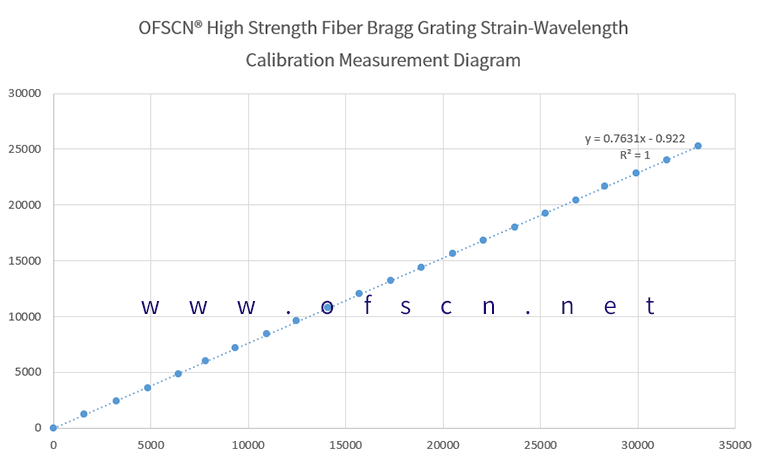
- Birleştirmesiz Yüksek Mukavemetli Fiber Bragg Izgara Dizileri : Femtosaniye lazerle nokta nokta kazıma tekniği kullanılarak, kaplamalı fiber üzerine doğrudan ızgaralar kazınır, bu da ark birleştirmesinden kaynaklanan fiziksel zayıflık noktalarını temelden ortadan kaldırır:
Ürün Adı: OFSCN® High-Strength Fiber Bragg Gratings / FBG Strings (Bare)
- Yüksek Sıcaklığa Dayanıklı İnce Poliamid Fiber : Çok noktalı ekleme ve aşırı dayanıklılık gerektiren durumlar için, ultra ince, yüksek ve düşük sıcaklıklara dayanıklı özel poliamid fiber seçilir ve çok hassas soyma ve birleştirme işlem parametrelerinin kontrolü yoluyla düşük sinyal kaybı ve birleştirme noktası ömrü sağlanır:
Ürün Adı: OFSCN® 300℃ Small diameter optical fiber