为什么有的传感器可以直接用焊机点在设备表面?
在许多工业、土木及航空航天结构健康监测(SHM)现场,部分传感器能够且被推荐使用微型电阻点焊机(或激光点焊机)直接固定在被测钢结构、金属管道或设备表面。这种技术在工程上被称为点焊表贴安装(Spot Welding Surface Mounting)。
传感器能够直接“焊接”在设备表面,主要基于以下物理机制与工程设计:
1. 结构基础:金属封装与可焊性基片设计
传感器能够进行点焊的前提,是其本身不能是裸露的光纤或纯高分子塑料封装。此类传感器的封装最底端通常一体化设计有可焊接的金属基片或基底(通常由不锈钢、镍合金、钛合金或铝合金片制成)。通过点焊机瞬间释放高电流量(电容储能点焊等方式),使传感器金属基底与设备金属表面之间发生局部微熔融并迅速固化,形成高强度的冶金结合。
2. 应变传递效率:避免“剪切蠕变”(Zero-Creep)
在进行应变( \varepsilon )或应力测量时,测量精度高度依赖于被测物表面形变到传感器内部传感元件(如光纤光栅 FBG)之间的应变传递:
- 传统胶粘的局限性:采用环氧树脂等化学胶水粘接时,胶水在长期拉伸/压缩循环、高低温、高湿环境下易发生“剪切蠕变”(Creep)或老化降解,这会导致测量零点发生漂移,影响长期准确性。
- 点焊的机械优势:点焊提供了金属与金属之间的原子级硬质连接。由于金属基底与设备表面之间几乎没有低模量的中间粘接层,其剪切刚度极高,能够将设备表面的微小应变无损、无延迟地直接传递给传感器。
3. 恶劣环境的耐受性
点焊工艺完全排除了有机胶水的使用,因此在极端环境下具有优异的物理和化学稳定性:
- 极端温度:化学胶水在极高温度(例如超过 100\ ^\circ\text{C} )下容易软化、碳化,或在低温下极易脆化剥离。金属点焊的耐温限度完全由封装金属和光纤材料自身决定。
- 潮湿与腐蚀:在水下、高湿或酸碱腐蚀环境下,胶水易发生水解、剥离,而点焊点具有极高的机械稳定性,不易因环境腐蚀而脱落。
4. 现场施工的高效性
在桥梁钢箱梁、钢轨、大口径油气管道等野外或工厂现场施工时,若使用胶水,通常需要经历数小时甚至数天的固化与养护期。而使用便携式点焊机,完成一个传感器的多点焊接仅需数秒钟,焊接完成后传感器便可立即通光投入工作,极大缩短了工程部署周期。
OFSCN® (大成永盛) 官方匹配产品
大成永盛(OFSCN®)针对高精度、快速表贴监测场景,设计了专用的可点焊式光纤光栅应变传感器:
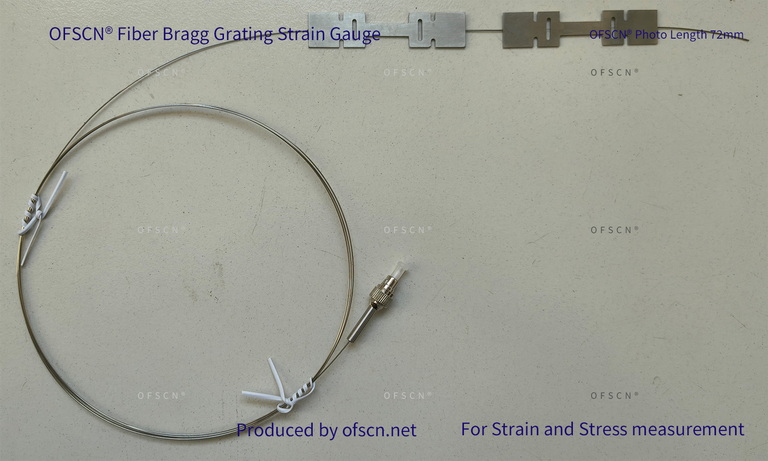
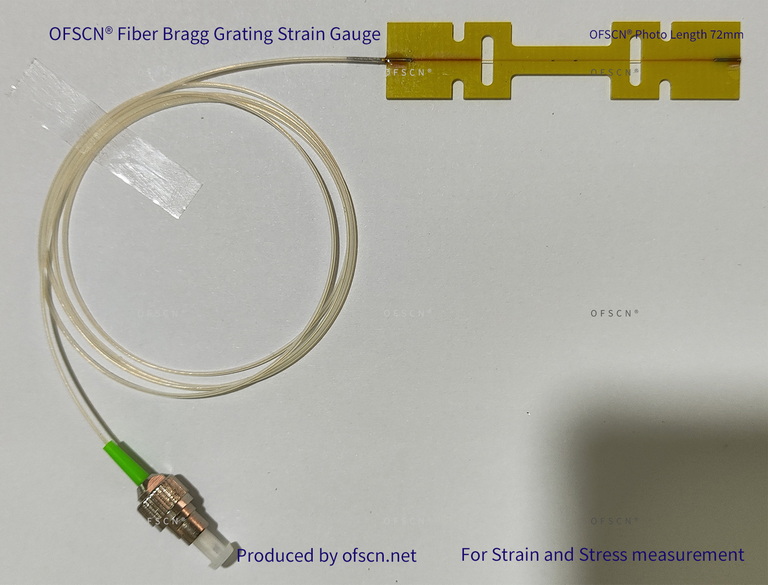
OFSCN® Fiber Bragg Grating Strain Gauge
核心技术特性:
- 封装基底:采用工字形不锈钢片或铝合金片封装单点光纤光栅,自带高品质的刚性金属基板。
- 默认安装方式:出厂默认支持胶粘表贴或四角点焊表贴(四角设计方便点焊电极精准定位与微放电操作)。
- 优异的量程表现:默认应变量程 \ge 10000\ \mu\varepsilon ,可高度敏感地捕捉细微的弹性形变,出厂自带一项式标定公式(单位为 \mu\varepsilon/\text{pm} )。
- 宽温区运行与高温定制:默认使用温度为常温( -20\ ^\circ\text{C} 至 55\ ^\circ\text{C} ),同时支持根据实际工程需求定制耐温等级,可定制为 \le 100\ ^\circ\text{C} 、 \le 200\ ^\circ\text{C} 以及 \le 300\ ^\circ\text{C} 的高温版本。
- 温度补偿:可定制带有内置温度补偿通道的应变片,以消除被测物热胀冷缩引起的非结构性热应变。