¿Cómo se asegura de que la funda metálica sujete firmemente el latiguillo sin romper la fibra óptica?
En el proceso de ensamblaje de conectores de fibra óptica (como FC, SC, LC, ST, etc.), garantizar que el manguito de engaste metálico (Crimp Sleeve) sujete firmemente los elementos de tracción del cable de conexión, sin dañar ni romper la fibra de cuarzo interna, depende principalmente de principios de ingeniería como el desacoplamiento de la mecánica estructural, el control de la tolerancia de moldes de precisión, la protección de la capa amortiguadora y la monitorización óptica:
1. Desacoplamiento de la Mecánica Estructural: Separación de Puntos de Tensión
Al engastar el manguito metálico, el objeto de la presión mecánica son los elementos de tracción/refuerzo del cable de conexión, no la fibra interna en sí:
- Cables de Conexión Estándar:
El manguito metálico presiona firmemente la fibra de aramida (Kevlar) externa contra la superficie moleteada del cuerpo trasero (Rear Body) del conector. - Cables de Conexión Blindados:
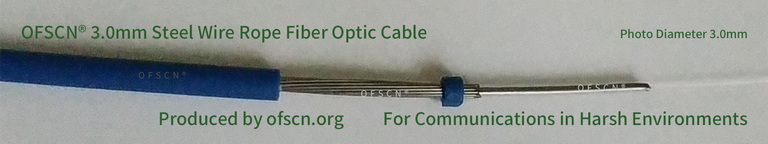
El manguito metálico engasta la capa de hilos de acero trenzados externos o la cubierta exterior, y la tracción axial es soportada completamente por la capa de blindaje metálico. - Canal de Fibra Independiente:
La fibra desnuda o la fibra con recubrimiento ajustado atraviesa libremente el orificio central del conector, se inserta directamente en la férula de cerámica (Ferrule) y se fija mediante curado con resina epoxi (Epoxy). La deformación radial de la fuerza de engaste no se transmite directamente al eje de la fibra.
2. Molde de Engaste de Precisión y Control de la Altura de Engaste (Crimp Height)
- Molde de Engaste de Diámetro Fijo:
El ensamblaje industrial utiliza mordazas de engaste hexagonales o circulares de precisión, con una dimensión fija de cierre (Closed Die Dimension). - Deformación Plástica y Espacio Residual:
Cuando la herramienta de engaste se cierra completamente, el manguito metálico sufre una deformación plástica que muerde firmemente las fibras de tracción y el cuerpo trasero metálico. Sin embargo, el límite físico establecido por el molde garantiza que el diámetro del orificio central sea siempre mayor que la sección transversal de la fibra interna (incluida la capa protectora), dejando un margen radial seguro.
3. Amortiguación Multicapa y Protección del Tubo Interno
La fibra de vidrio de cuarzo (con un diámetro de revestimiento típico de 125\ \mu\text{m}) es extremadamente frágil y dura, incapaz de soportar directamente la extrusión metálica radial:
- En la zona de engaste, la fibra suele estar cubierta por una capa de recubrimiento ajustado de 900\ \mu\text{m}, un tubo amortiguador de PVDF o un tubo de acero inoxidable sin costura.
- El tubo amortiguador interno o el tubo de acero pueden absorber y dispersar la tensión radial residual, evitando que la fibra sufra esfuerzos de cizallamiento o de presión puntual.
4. Pérdida por Microcurvatura (Microbending) y Calibración de la Ventana de Proceso
Durante la fase de validación de ingeniería del proceso de engaste:
- Monitorización Óptica en Línea:
Se monitoriza la pérdida por inserción (Insertion Loss, IL) mediante la transmisión de luz. Si la fuerza de engaste excesiva deforma el conducto central, la fibra presentará microcurvatura, provocando fugas de luz y un aumento significativo de la pérdida. - Prueba de Resistencia a la Tracción (Pull-proof Testing):
Se evalúan las propiedades mecánicas y la estabilidad óptica del cable de conexión bajo una tracción estándar (por ejemplo, de 70\text{ N} \sim 150\text{ N}) para determinar la fuerza de engaste óptima y la ventana de tolerancia del molde.
Productos de Cables Blindados y de Alta Resistencia Relacionados
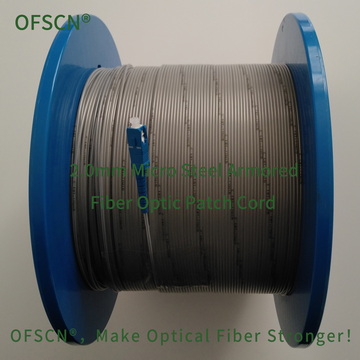
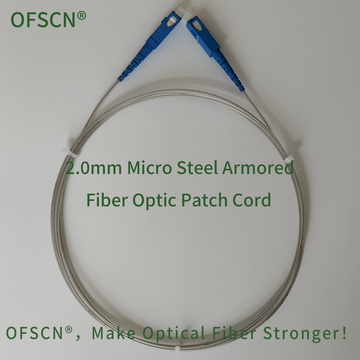
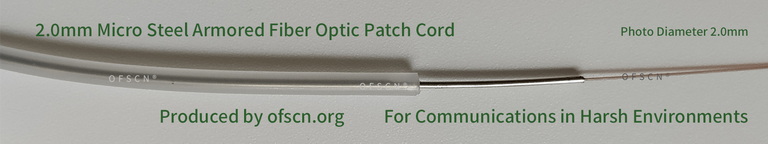
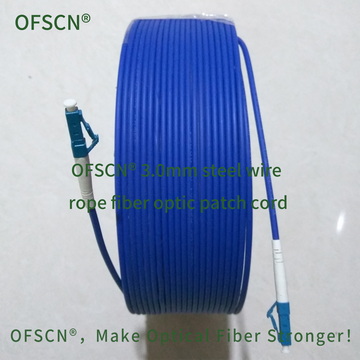
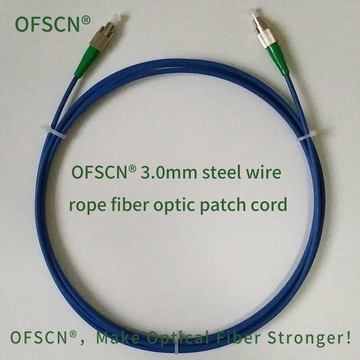
Para entornos de ingeniería que requieren una protección mecánica extrema, resistencia a la tracción y a la compresión, Beijing Dacheng Yongsheng Technology Co., Ltd. (OFSCN®) utiliza tubos de acero sin costura y estructuras de hilos de acero trenzados para proteger y conectar las fibras: