温度を上げてから下げて同じ点まで戻すと、なぜ波長が少しずれるのでしょうか?
センサー測定と計量学において、昇温過程(正行程)と降温過程(逆行程)で同じ物理的設定温度点において測定されたファイバーグレーティング反射中心波長($\lambda_B$)が完全には一致せず、微小なずれが生じる現象を**ヒステリシス効果(Hysteresis Effect)と呼び、その最大偏差量をヒステリシス誤差(Hysteresis Error)**と呼びます。
ファイバーグレーティング(FBG)の反射波長は、実効屈折率 n_{\text{eff}} とグレーティングピッチ \Lambda によって決まります:
\lambda_B = 2 n_{\text{eff}} \Lambda
純粋な石英ガラス本体は、弾性限界内で極めて高い熱弾性回復精度を持つため、純粋なベアグレーティング自体の固有材料ヒステリシスは極めて小さいです。昇降温テストで現れる波長ヒステリシスは、主に以下の4つの物理的および工学的パッケージングメカニズムによって引き起こされます:
1. 構造パッケージング接着剤層の粘弾性クリープ(最も一般的な主因)
センサーの製造において、高分子ポリマー(エポキシ樹脂、シリコーンゴムなど)がグレーティングの固定や外管の充填に使用されている場合:
- 高分子ポリマー材料は典型的な**粘弾性(Viscoelasticity)**を示します。昇温過程では、接着剤が熱膨張によって微小な応力を発生させます;降温収縮時には、分子鎖セグメントの回復には緩和時間が必要であり、瞬時に元の形態に完全には回復できません。
- 接着層のひずみ緩和と微視的クリープが界面せん断力を介してファイバーに伝達され、降温時にファイバーコアが受ける残留軸方向微小ひずみが昇温時と異なるため、同じ温度点でも波長の違いが生じます。
2. 熱膨張係数(CTE)の不整合による残留応力遅延
- 石英ファイバーの熱膨張係数は非常に低い(約 0.5 \times 10^{-6}\ /\text{K} )のに対し、外部金属保護管(ステンレス鋼で約 16 \times 10^{-6}\ /\text{K} )の熱膨張係数はファイバーよりもはるかに大きいです。
- 広範囲の温度サイクルを経る際、異種材料界面の微視的な微小滑りや、構造部品の冷熱収縮過程での微小ひずみ解放の非同期性により、機械的なヒステリシス現象が生じます。
3. 熱伝達時間定数による「動的熱遅延」(測定方法の要因)
- センサー保護スリーブ、内部充填媒体、およびファイバーコア間には熱抵抗と熱容量が存在し、固定された熱応答時間定数($\tau$)を構成します。
- 昇温または降温速度が速く、センサーコアが完全に熱平衡状態に達するのに十分な時間が取られていない場合:
- 昇温過程:コアの実際温度が外部環境設定値に遅延します(コアが冷たく、波長が短くなる);
- 降温過程:コアからの放熱が外部環境設定値に遅延します(コアが熱く、波長が長くなる)。
この場合、温度制御箱が表示する温度が同じであっても、コア内部の温度は正逆行程で実際に微小な温度差が存在し、それによって波長偏差が生じます。
4. ファイバーコーティング層の微視的劣化と再配列
- ファイバーグレーティング測定点にアクリレートなどの工場出荷時のコーティング層が残っている場合、動作温度がコーティング層のガラス転移温度を超えたり、長期間加熱されたりすると、コーティング材料は微視的な塑性変形と残留応力の再構築を起こし、不可逆的またはゆっくりと回復する微小波長シフトが生じます。
ヒステリシス効果の低減または消除方法
- 恒温保温時間の十分な延長:校正または精密測定時、各テストポイントでセンサーの時間定数(通常 \ge 5\tau )の数倍の恒温時間を保持し、過渡的な熱遅延を消除します。
- 十分な温度予備循環とアニーリング:新しく製造されたセンサーは、使用前に複数回の全量域高温・低温交番熱サイクルを経ることで、パッケージング構造内部の残留応力を解放する必要があります。
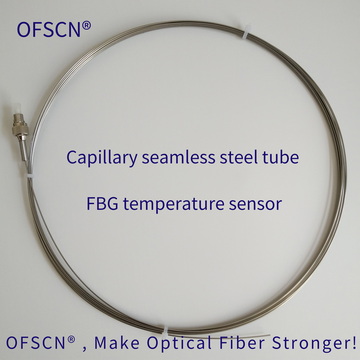
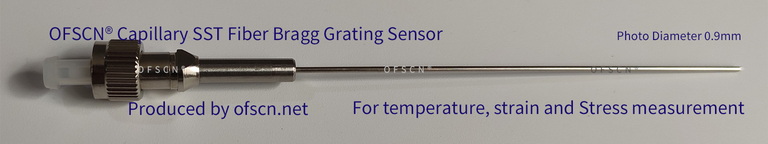
- 低クリープ全シームレス金属パッケージング構造の採用:感温部でのクリープしやすい高分子ポリマー接着剤の使用を避けます。例えば、特許取得済みのシームレス鋼管機械パッケージング技術を用いた大成永盛 OFSCN® 300°C Fiber Bragg Grating Temperature Sensor は、全金属微細スリーブ保護と純粋な物理的ひずみ分離設計により、接着層の粘弾性緩和によるひずみヒステリシスを最大限に抑制し、熱サイクルの再現性を向上させます。