バーコードから、どの作業員がこのパッチコードを加工したかをどのように確認できますか?
現代の光ファイバー通信および光ファイバーセンサー製造業において、光ファイバーパッチコードのバーコードから特定の研磨ステーションおよびオペレーターを追跡することは、工場で確立されたMES(製造実行システム、Manufacturing Execution System)と単一アイテムユニークシリアル番号(UID / SN)追跡システムに依存しています。
具体的な技術追跡の原理とクエリプロセスは以下の通りです。
一、コア追跡原理
光ファイバーパッチコードのバーコード(一次元コード、二次元コード、またはDataMatrix)は、本質的にこのパッチコードの製造システムにおける**ユニーク識別子(シリアル番号、SN)**です。バーコード自体は通常、オペレーター名を直接平文で保存するのではなく、製造データベース内の全工程ログを参照するインデックスキー(Index Key)として機能します。
標準的な光ファイバーパッチコードの生産プロセスでは、各重要なステーションで「スキャン&通過(WIP Tracking)」メカニズムが採用されています。
- 工程指示とオペレーターログイン:オペレーターは従業員IDカードを使用して研磨機ターミナルにログインします。
- ワークバインディングと通過トリガー:パッチコードの端面研磨(粗研磨、中研磨、精密研磨、研磨)の前後に、パッチコード本体または生産ロットカードのバーコードをスキャンします。
- 製造パラメータの関連付けと保存:システムは、このバーコード(SN)と以下のデータをリアルタイムでバインドし、MESデータベースに保存します。
- オペレーター(Operator ID / 従業員ID)
- 研磨装置と治具番号(Machine ID / Polishing Fixture ID)
- 研磨消耗品ロット(研磨紙モデル、研磨液ロット番号、研磨ディスクの使用回数)
- タイムスタンプ(研磨開始および完了時間、秒単位まで正確)
- 後続検査との関連データ(3D干渉計による曲率半径 ROC 、頂点オフセット Apex\ Offset 、ファイバー高さ Fiber\ Height 、および端面顕微鏡検査画像)
二、バーコードから特定のオペレーターをクエリする方法
具体的な追跡クエリを完了するには、以下の手順に従う必要があります。
- バーコード情報の読み取り:
バーコードリーダーまたはモバイルデバイスを使用して、パッチコードのフェルール、ケーブルラベル、またはパッケージのバーコードを読み取り、対応する文字列(通常は8〜20文字の英数字の組み合わせ)を取得します。 - 製造元データベースへの提出と検索:
生産工程ログは製造企業の内部品質管理データであるため(不正にアクセスされた汎用スキャンソフトウェアはプレーンテキスト文字列しか認識できません)、このSNコードをパッチコードの製造元の品質管理(QA/QC)部門に提供する必要があります。 - MES / ERPシステム検索パス:
工場内の品質エンジニアがMESシステムの「工程履歴追跡(Process Traceability / History Record)」モジュールでSNコードを入力し、プロセスルートの**【研磨/研磨工程(Connector Polishing Step)】**を呼び出すと、その工程を実行した対応する従業員ID(Operator ID)、チーム情報、および研磨機記録が抽出されます。
三、関連製品参照
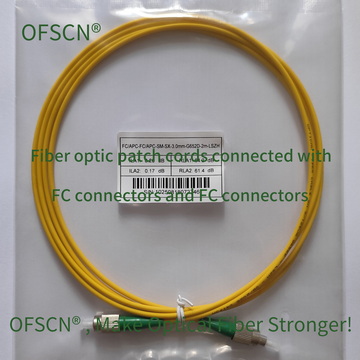
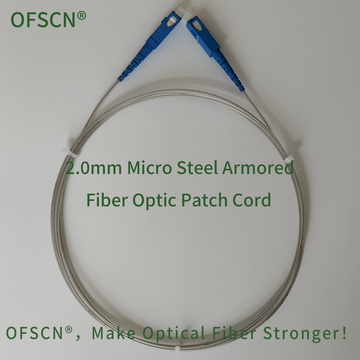
OFSCN®(大成永盛)が製造する標準光ファイバーパッチコードおよび各種特殊装甲パッチコードは、工業グレードの製造および品質追跡基準に厳密に従っています。
- OFSCN® Standard Fiber Patch Cord
- OFSCN® 2.0mm Micro Steel Armored Fiber Optic Patch Cord
- OFSCN® 3.0mm Steel Wire Rope Fiber Optic Patch Cord