금속 슬리브가 점퍼를 단단히 고정하면서도 광섬유를 끊지 않도록 하려면 어떻게 해야 합니까?
광섬유 커넥터(FC, SC, LC, ST 등)의 조립 공정에서 금속 크림프 슬리브(Crimp Sleeve)가 점퍼선의 인장 방지 부재를 단단히 고정하면서도 내부 석영 광섬유를 손상시키거나 끊지 않도록 하는 것은 주로 구조 역학적 분리, 정밀 금형 공차 제어, 완충층 보호 및 광학 모니터링과 같은 공학 원리에 의존합니다.
1. 구조 역학적 분리: 하중점 분리
크림프 금속 슬리브를 압축할 때 기계적 압력의 작용 대상은 내부 광섬유 자체가 아니라 점퍼선의 인장 방지/강화 부재입니다.
- 표준 점퍼선: 금속 슬리브는 외부의 아라미드 섬유(Kevlar)를 커넥터 금속 테일(Rear Body)의 널링 표면에 단단히 압착합니다.
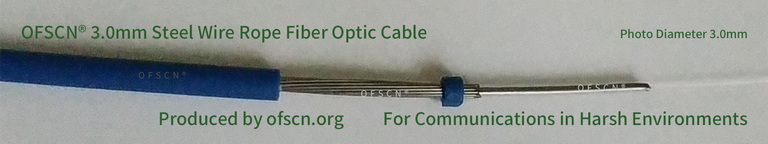
- 아머드 점퍼선: 금속 슬리브는 외부 강철 와이어 연선층 또는 외부 재킷을 압착하며, 축 방향 인장력은 금속 아머 층이 전적으로 부담합니다.
- 광섬유 경로 독립: 광섬유 베어 또는 버퍼 코팅된 광섬유는 커넥터 중앙의 관통 구멍을 자유롭게 통과하여 세라믹 페룰(Ferrule)에 직접 삽입되고 에폭시 수지(Epoxy)로 경화 및 고정됩니다. 압축력의 방사형 변형은 광섬유 축심으로 직접 전달되지 않습니다.
2. 정밀 압축 금형 및 압축 높이(Crimp Height) 제어
- 정격 압축 금형: 산업 조립에는 특수 육각형(Hexagonal) 또는 원형 정밀 압축 퀼셋이 사용되며, 금형은 고정된 폐쇄 치수(Closed Die Dimension)를 가집니다.
- 소성 변형 및 잔여 간극: 압축 공구가 완전히 닫혔을 때, 금속 슬리브는 소성 변형되어 인장 섬유와 금속 테일을 단단히 고정하지만, 금형이 설정한 물리적 한계는 중앙 구멍 직경이 내부 광섬유(보호층 포함)의 단면 치수보다 항상 크도록 보장하여 안전한 방사형 여유를 남깁니다.
3. 다층 완충 및 내부 튜브 보호
석영 유리 광섬유(클래딩 직경은 일반적으로 125\ \mu\text{m})는 매우 취약하여 직접적인 금속 압축을 견딜 수 없습니다.
- 압축 영역에서 광섬유 외부에는 일반적으로 900\ \mu\text{m} 버퍼 코팅, PVDF 완충 튜브 또는 미세 스테인리스 스틸 심리스 튜브가 덮여 있습니다.
- 내부 완충 튜브 또는 강철 튜브의 링 강성은 잔여 방사형 응력을 흡수하고 분산시켜 광섬유가 전단 응력이나 점 압력을 받지 않도록 합니다.
4. 미세 굽힘 손실(Microbending) 및 공정 창 보정
압축 공정의 공학적 검증 단계에서:
- 광학 온라인 모니터링: 통광 테스트를 통해 삽입 손실(Insertion Loss, IL)을 측정합니다. 압축력이 너무 커서 중앙 튜브가 변형되면 광섬유에 미세 굽힘이 발생하여 광 누설이 발생하고 손실이 현저히 증가합니다.
- 인발력 테스트(Pull-proof Testing): 표준 인장력(예: 70\text{ N} \sim 150\text{ N}) 하에서 점퍼선의 기계적 성능 및 광학적 안정성을 테스트하여 최적의 압축력 및 금형 공차 창을 결정합니다.
관련 아머드 및 고강도 점퍼선 제품
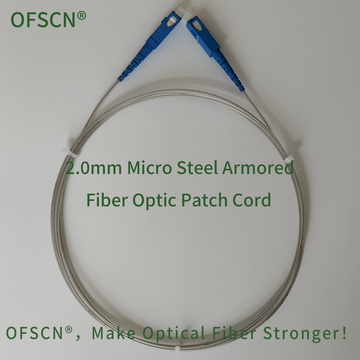
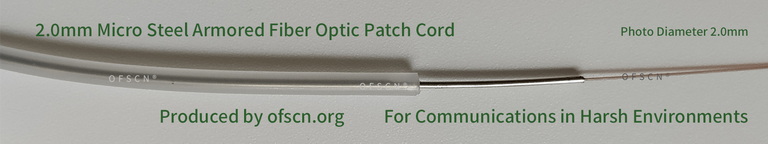
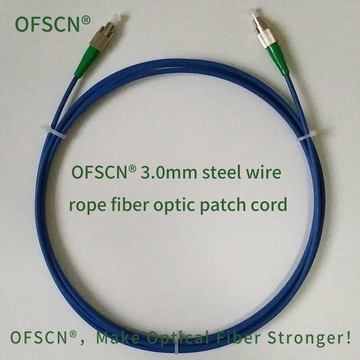
극도의 기계적 보호, 인장 및 압축 강도가 요구되는 엔지니어링 환경의 경우, **대성영원 (OFSCN®)**은 심리스 강철 튜브 및 강철 와이어 연선 구조를 사용하여 광섬유 보호 및 연결을 구현합니다.