Как гарантировать, что металлическая гильза надежно зажимает перемычку, но при этом не повреждает оптическое волокно?
В процессе сборки оптоволоконных разъемов (таких как FC, SC, LC, ST и т. д.) обеспечение того, чтобы металлический обжимной рукав (Crimp Sleeve) надежно удерживал армирующие элементы патч-корда, но при этом не повреждал и не ломал внутреннее кварцевое волокно, зависит главным образом от инженерных принципов структурного механического разделения, контроля точных допусков пресс-форм, защиты буферным слоем и оптического мониторинга:
1. Структурное механическое разделение: разделение точек приложения нагрузки
При обжиме металлическим рукавом механическое давление прикладывается к армирующим элементам патч-корда, а не к самому волокну внутри:
- Стандартные патч-корды:Металлический рукав прочно прижимает арамидное волокно (Kevlar) снаружи к насеченной поверхности хвостовика разъема (Rear Body).
- Бронированные патч-корды:Металлический рукав обжимает внешний стальной проволочный слой или внешнюю оболочку, осевая нагрузка полностью приходится на металлический бронированный слой.
- Независимый канал для волокна:Голое или плотно обмотанное волокно свободно проходит через центральное отверстие разъема, напрямую вставляется в керамический наконечник (Ferrule) и фиксируется эпоксидной смолой (Epoxy). Деформация от обжимного усилия в радиальном направлении не передается непосредственно на ось волокна.
2. Прецизионные обжимные инструменты и контроль высоты обжима (Crimp Height)
- Калибровочные обжимные матрицы:При промышленной сборке используются специальные шестигранные (Hexagonal) или круглые прецизионные обжимные клещи с фиксированным размером закрытия (Closed Die Dimension).
- Пластическая деформация и остаточный зазор:Когда обжимной инструмент полностью закрывается, металлический рукав подвергается пластической деформации, плотно охватывая армирующие волокна и хвостовик, но установленный матрицей физический предел гарантирует, что диаметр центрального отверстия всегда будет больше поперечного сечения внутреннего волокна (включая защитный слой), оставляя безопасный радиальный зазор.
3. Многослойная буферизация и защита внутренней трубки
Кварцевое стекловолокно (обычно диаметром оболочки 125\ \mu\text{m}} ) чрезвычайно хрупкое и не выдерживает радиального металлического сжатия:
- В зоне обжима волокно обычно покрыто плотной оболочкой 900\ \mu\text{m}}, буферной трубкой из PVDF или тонкостенной бесшовной стальной трубкой.
- Внутренняя буферная трубка или стальная трубка с кольцевой жесткостью поглощает и рассеивает остаточное радиальное напряжение, предотвращая сдвиговое или точечное давление на волокно.
4. Потери на микроизгибах (Microbending) и калибровка технологического окна
На этапе инженерной проверки процесса обжима:
- Оптический онлайн-мониторинг:Измеряется вносимая потеря (Insertion Loss, IL) путем пропускания света. Если чрезмерное усилие обжима вызывает деформацию центрального канала, волокно подвергается микроизгибам, что приводит к утечке света и значительному увеличению потерь;
- Тест на усилие выдергивания (Pull-proof Testing):Проверяется механическая производительность и оптическая стабильность патч-корда при стандартной нагрузке на растяжение (например, от 70\text{ N} \sim 150\text{ N}) для определения оптимального усилия обжима и допустимого диапазона размеров матрицы.
Связанные продукты: бронированные и высокопрочные патч-корды
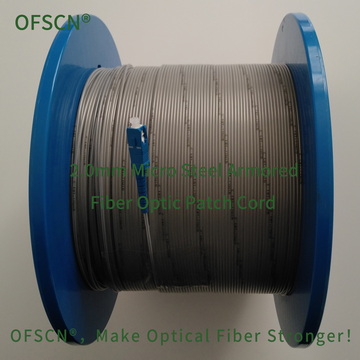
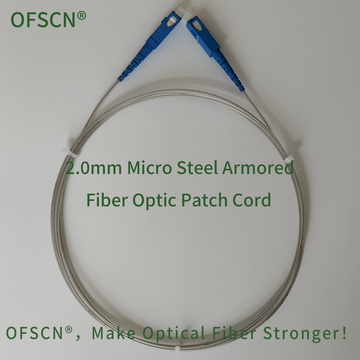
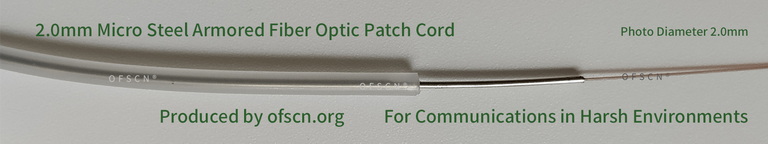
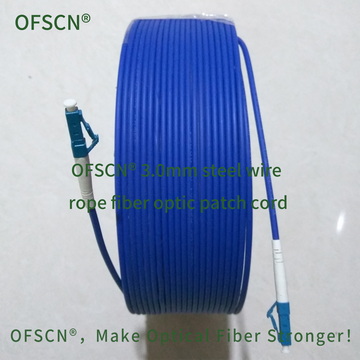
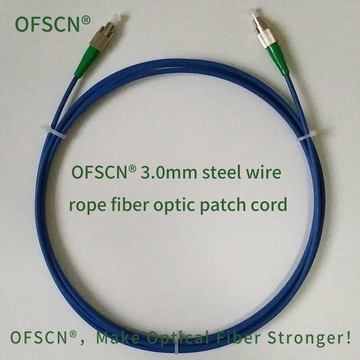
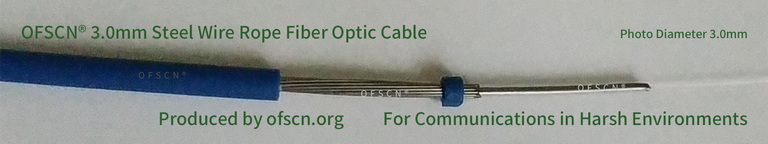
Для условий эксплуатации, требующих чрезвычайно высокой механической защиты, прочности на растяжение и сжатие, Beijing Dacheng Yongsheng Technology Co., Ltd. (OFSCN®) использует бесшовные стальные трубки и конструкции из стальных проволок для защиты и соединения волокна: