Не ломается ли место соединения легче, чем оригинальное волокно? Как его защитить?
В инженерных приложениях волоконной оптики и в физических оптических применениях механическая прочность оголенного места сварки оптического волокна значительно ниже, чем у исходного волокна, что делает его хрупким при растяжении, изгибе или сдвиговых нагрузках.
I. Физические механизмы, вызывающие разрыв места сварки
- Механические повреждения и микротрещины
Перед сваркой оптического волокна необходимо удалить защитное покрытие (например, полиакрилат или полиимид) из кварцевого волокна с помощью стриппера. В процессе механического снятия покрытия микроскопические трения могут легко вызвать мелкие царапины и микротрещины на поверхности кварцевого стекла. - Термические напряжения и поверхностная термохимическая коррозия
Локальный нагрев (примерно 1800^\circ\text{C} \sim 2000^\circ\text{C}) от дугового разряда сварочного аппарата расплавляет и реконструирует кварцевое стекло. Однако на границе теплопередачи возникают значительные градиенты температуры, приводящие к остаточным термическим напряжениям в месте сварки. Одновременно влага из воздуха при высокой температуре может воздействовать на обнаженную поверхность кварца, ускоряя распространение микротрещин. - Сравнение снижения прочности
Прочность на растяжение исходного волокна (с неповрежденным покрытием и прошедшего отбор) обычно составляет более 100\text{ kpsi} (около 0,7\text{ GPa}). Прочность на растяжение оголенного места сварки без защиты после сварки часто снижается до 20–50\% от исходной прочности волокна или даже ниже.
II. Защита места сварки и инженерные решения
Для обеспечения способности сварочного соединения выдерживать длительные механические нагрузки и воздействие окружающей среды, в инженерной практике необходимо применять структурную защиту мест сварки:
1. Общие методы инженерной защиты
- Термоусаживаемые гильзы для сварных соединений
Наиболее распространенный метод защиты. Гильза состоит из внешней термоусаживаемой трубки, внутренней трубки с термоклеем (EVA/PE) и армирующего стержня из нержавеющей стали (или кварца). При нагреве термоклеящийся материал заполняет зазоры, вытесняя воздух, а армирующий стержень из нержавеющей стали принимает на себя внешние механические растягивающие и изгибающие нагрузки. - УФ-отверждаемое вторичное покрытие
Нанесение УФ-отверждаемого акрилатного или полиимидного смоляного покрытия на оголенную часть волокна с последующим УФ-отверждением для восстановления исходного диаметра покрытия волокна в 250\ \mu\text{m}. Применяется в случаях, когда предъявляются строгие требования к объему и внешнему диаметру.
2. Промышленная и датчиковая защита высокого уровня прочности
В системах промышленного мониторинга, при высоких деформациях и в суровых условиях эксплуатации (например, в системах волоконно-оптических датчиков на основе волоконных решеток) обычные термоусаживаемые гильзы не обеспечивают достаточной стойкости к давлению и растяжению. В таких случаях обычно требуется бронирование бесшовными металлическими трубками или применение технологий бесшовной записи:
- Бронирование бесшовной стальной трубой
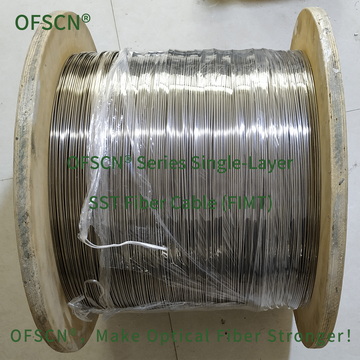
Металлизированная защита волокна и соединения с помощью бесшовной трубы из нержавеющей стали, полностью изолирующая от внешних изгибающих и сжимающих напряжений. Например:
OFSCN® 85°C Seamless Steel Tube Fiber Cable
- Высокопрочная обработка без снятия покрытия (снижение слабых мест сварки у источника)
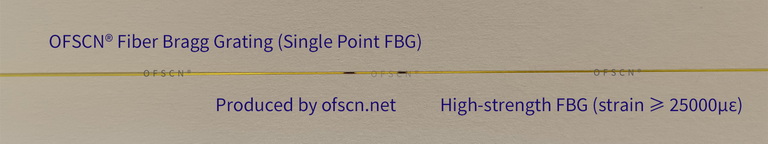
Для таких датчиков, как волоконные решетки (FBG), технология позонной записи фемтосекундным лазером позволяет записывать решетки непосредственно в сердцевину через защитное покрытие. Это исключает необходимость снятия защитного слоя и сварки, полностью сохраняя высокую прочность исходного волокна на растяжение:
OFSCN® High-Strength Fiber Bragg Gratings / FBG Strings (Bare)